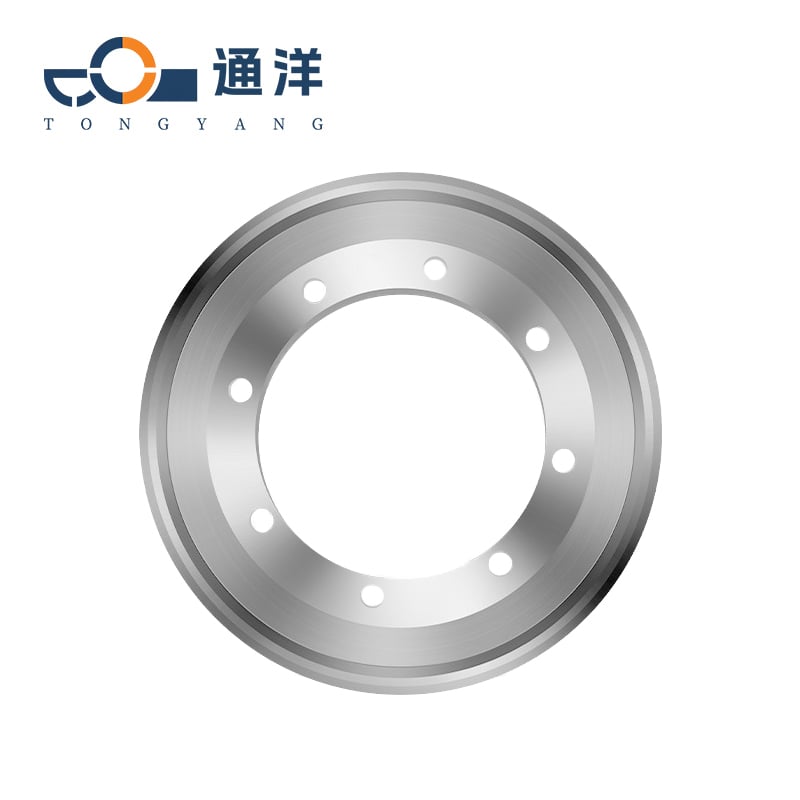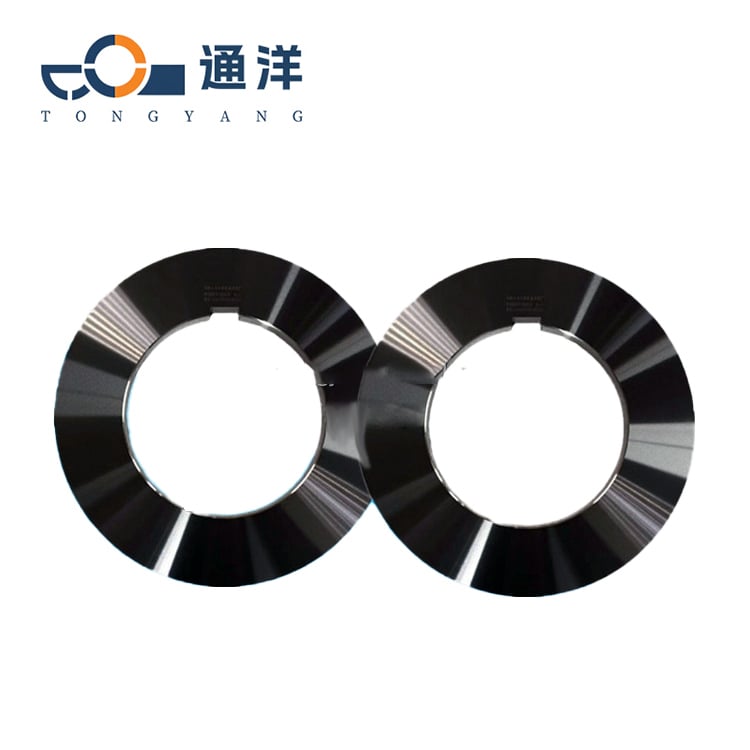
অনবোভেনস কাপড়ের বিভিন্ন ধরন রয়েছে, যেমন— স্পানলেস, নিডেল-পাঞ্চড, স্পানবন্ড, মেল্ট-ব্লোন এবং ইম্প্রিগনেটেড অনবোভেনস। এগুলোর ফুলফুলে টেক্সচার, অ-বোভেন এলোমেলো ফাইবার গঠন, শক্তিশালী তন্যতা এবং গলনের প্রবণতা রয়েছে, যার ফলে কার্ডবোর্ড কাগজের তুলনায় কাটিংয়ের চ্যালেঞ্জগুলোতে স্পষ্ট পার্থক্য দেখা যায়। নিচের বিষয়গুলো সমস্যার বিন্দু, মূল কারণ এবং সংশ্লিষ্ট সমাধানের গঠনে সাজানো হয়েছে।
প্রান্ত গলন, আঠালো হওয়া এবং কঠিন হয়ে যাওয়া (তাপীয় কাটিংয়ে সবচেয়ে সাধারণ)

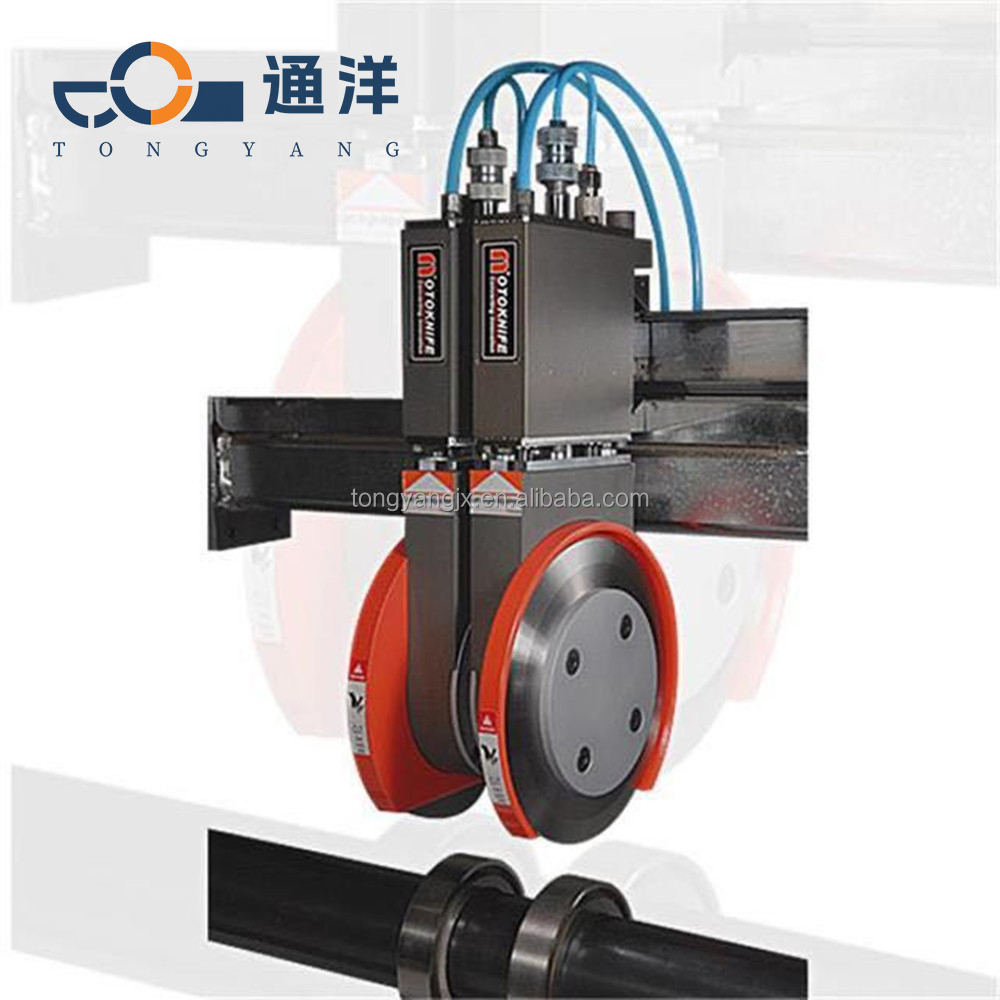
১. কাটিং পদ্ধতি নির্বাচন পরিবর্তন: রাসায়নিক ফাইবার ননওভেনসের জন্য গরম কাটিংয়ের পরিবর্তে শীতল কাটিং (বৃত্তাকার বা সমতল ছুরি দিয়ে বায়ুচালিত স্লিটিং) প্রাধান্য দেওয়া হয়। ফিলামেন্ট ছিটকে যাওয়া রোধ করতে শুধুমাত্র প্রান্ত সীলিংয়ের জন্য গরম কাটিং ব্যবহার করা হয়।
২. গরম কাটিং প্রক্রিয়া অপ্টিমাইজেশন: তাপমাত্রা সঠিকভাবে নিয়ন্ত্রণ করুন এবং তাপ জমা এড়াতে লাইন গতি বাড়ান। ব্লেডগুলিতে বায়ু শীতলীকরণ গঠন যোগ করুন যাতে কাটিং প্রান্তের অবিরাম তাপমাত্রা কমানো যায়।
৩. গলিত ফাইবারের আঠালো হওয়া কমাতে কাটিং প্রান্তে টেফলন প্রলেপ প্রয়োগ করুন।
৩. কটন এবং মিশ্র ননওভেনসগুলি গলে যাওয়ার প্রবণতা রাখে না, তাই সাধারণ তাপমাত্রায় যান্ত্রিক কাটিং সরাসরি প্রয়োগ করা যেতে পারে।
ছাঁটানো প্রান্ত, ফাজি, তন্তু টেনে আনা এবং ধূলিকণা উৎপাদন
কারণ
১. ননওভেন ফ্যাব্রিকের তন্তুগুলি এলোমেলোভাবে ওভারল্যাপ করা হয়। ভালো না হওয়া ব্লেডগুলি তন্তুগুলিকে পরিষ্কারভাবে কাটে না, বরং ছিঁড়ে ফেলে।
২. নিডেল-পাঞ্চড ননওভেনসগুলিতে ফুলকি তন্তু থাকে যার সংসংযোগ দুর্বল, তাই চাপের অধীনে প্রান্তীয় তন্তুগুলি পৃথক হয়ে যাওয়ার প্রবণতা রাখে।
৩. উপরের ও নীচের ছুরির মধ্যে অত্যধিক ফাঁক হওয়ায় সম্পূর্ণ শিয়ারিং ঘটে না।
সমাধানসমূহ
পরিষ্কার কাটিং অর্জনের জন্য উচ্চ-নির্ভুলতার সিমেন্টেড কার্বাইড ব্লেড ব্যবহার করুন যাতে অত্যন্ত ধারালো কাটিং প্রান্ত বজায় থাকে, এবং ডায়মন্ড অ্যাব্রেসিভ দিয়ে নিয়মিত পুনরায় ধার দিন। উপরের ও নীচের ছুরির মধ্যে ফাঁক সঠিকভাবে নিয়ন্ত্রণ করুন: পাতলা ননওভেনসের জন্য ফাঁক ০.০১–০.০৩ মিমি এবং ঘন নিডেল-পাঞ্চড ফ্যাব্রিকের জন্য ফাঁক ০.০৩–০.০৬ মিমি সেট করুন।
কাটার আগে হালকা গরম-চাপ দিয়ে আকৃতি দেওয়া যেতে পারে যাতে ফাইবারের সংস্থিতি উন্নত করা যায় এবং প্রান্তের ফ্রেয়ারিং কমানো যায়; স্পানলেস ননওভেনগুলির আর্দ্রতা সামান্য সামঞ্জস্য করা যেতে পারে যাতে ফাইবারের শক্তি বৃদ্ধি পায়।
কাটার সময় উৎপন্ন লিন্ট ও ধূলিকণা অবিচ্ছিন্নভাবে অপসারণের জন্য মেশিনে একটি ঋণাত্মক চাপের ধূলিকণা আকর্ষণ ইউনিট স্থাপন করুন।
কাটার সময় প্রসারণ বিকৃতি, অস্থিতিশীল প্রস্থ মাত্রা, তির্যক বিচ্যুতি এবং অফসেট
কারণ
১. ননওভেন ফ্যাব্রিকগুলি নরম এবং অত্যন্ত প্রসার্য। অত্যধিক আনউইন্ডিং টান ফ্যাব্রিকটিকে প্রসারিত করে এবং এর প্রস্থ কমিয়ে দেয়; টানের ওঠানামা ফিনিশড পণ্যের প্রস্থকে মানের বাইরে নিয়ে যায়। পণ্যসমূহ .
২. ফুলফুলে ফ্যাব্রিকের অসম পুরুত্ব এবং অনিয়মিত রোল প্রান্তগুলি উচ্চ গতিতে স্লিটিংয়ের সময় পার্শ্বীয় বিচ্যুতি ঘটায়।
৩. প্রেসিং রোলারগুলির অসম চাপ ইনকামিং উপকরণের উপর তির্যক চাপ সৃষ্টি করে।
সমাধানসমূহ
 হট নিউজ
Copyright © 2026 Ma 'anshan Tongyang Machinery Equipment Co., Ltd. All rights reserved. গোপনীয়তা নীতি
 EN